Еще сравнительно недавно сварочный стол часто воспринимался прежде всего как прочная и ровная поверхность. На ней раскладывали профиль, выставляли детали, ставили струбцины и выполняли прихватки. Такой подход остается рабочим для отдельных операций, но требования производства изменились. В 2026 году многим участкам приходится одновременно бороться за точность, сокращать время подготовки, работать с небольшими сериями и быстро переходить от одного изделия к другому.
В этих условиях стол становится не просто местом для сварки, а основой сборочного поста. От его конструкции зависит, насколько удобно задавать базы, устанавливать упоры и прижимы, контролировать диагонали, повторять прошлую настройку и обеспечивать доступ к изделию. Хорошая рабочая поверхность сама по себе не исправит ошибку в технологии, однако способна убрать множество случайных действий, которые ежедневно отнимают время.
Поэтому оценивать современный сварочный стол имеет смысл не по одному параметру. Размер, толщина поверхности или количество отверстий ничего не говорят отдельно от изделий и процессов. Важнее понять, какие производственные задачи пост должен решать каждый день и насколько его устройство соответствует этой работе.
Первая задача — дать понятную базу для сборки
Повторяемая геометрия начинается до появления сварочной дуги. Заготовки нужно расположить относительно определенной базы, проверить их положение и удержать до прихватки. Если каждый оператор выбирает базу по-своему, одинаковые изделия начинают немного отличаться даже при точной резке профиля.
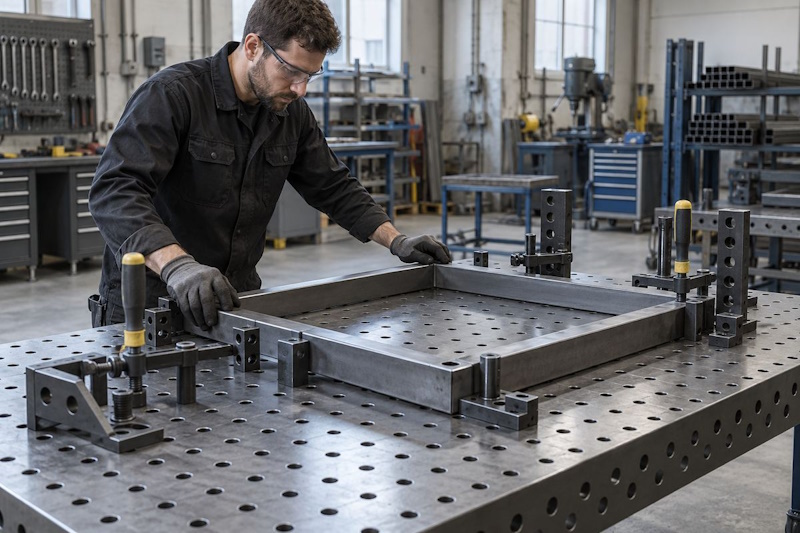
Современная сборочная поверхность должна позволять удобно задавать положение деталей упорами, угольниками и другими элементами оснастки. Важно, чтобы оператор понимал, от какой стороны строится рама, где расположен торцевой ограничитель и какие точки являются контрольными. Тогда измерение становится проверкой результата, а не способом каждый раз заново искать положение заготовки.
Особенно заметен эффект при изготовлении рам и каркасов. Если профиль сначала точно базируется, а затем прижимается, вероятность смещения при затяжке снижается. Если же заготовки сначала приблизительно раскладывают, а потом пытаются стянуть в размер прижимами, внутри конструкции могут появляться напряжения еще до сварки.
Вторая задача — сохранять повторяемость между изделиями
Для единичной конструкции можно потратить больше времени на разметку и индивидуальную подгонку. В серии даже несколько лишних минут на каждом изделии превращаются в заметные потери. Поэтому современный пост должен помогать повторять удачную настройку.
Для этого используют фиксированные или записанные положения упоров, карты сборки, фотографии настроенного стола и понятную последовательность операций. После завершения партии оснастку можно снять, а при следующем заказе восстановить конфигурацию. Это позволяет не хранить отдельный громоздкий шаблон для каждого изделия.
Повторяемость важна не только ради скорости. Она уменьшает зависимость результата от памяти конкретного сотрудника. Если схема сборки понятна и зафиксирована, другому оператору проще воспроизвести ее без длительного поиска правильного положения деталей.
Третья задача — быстро перестраиваться под новый заказ
Мелкосерийное производство часто работает с переменной номенклатурой. Сегодня участок собирает десять одинаковых рам, завтра — несколько оснований, затем корпус или опытный образец. Жесткий специализированный кондуктор хорошо работает на стабильной большой серии, но при постоянной смене конструкций может стать неудобным.
Сварочный стол в такой ситуации должен поддерживать быструю переналадку. Оператор снимает ненужные элементы, переставляет упоры и прижимы и получает другую схему базирования. Чем меньше для этого требуется временных подкладок, приваренных ограничителей и ручной разметки, тем быстрее пост возвращается к работе.
Универсальность при этом не означает, что на поверхности должна находиться вся имеющаяся оснастка. Лишние элементы мешают доступу и замедляют перестройку. Практичнее иметь базовый набор рядом с постом и устанавливать только то, что требуется для конкретного изделия.
Четвертая задача — работать с разными типами деталей

На одном участке могут проходить профильная труба, листовые детали, круглые трубы, кронштейны, рамы и объемные каркасы. У каждого типа заготовок своя логика фиксации. Профиль удобно базировать по плоским граням, круглую трубу нужно удерживать от проворота, а высокую стенку корпуса — фиксировать в вертикальном положении.
Поэтому современный стол должен обеспечивать возможность менять не только положение оснастки, но и сам способ фиксации. Для одной операции нужны низкие упоры и несколько прижимов, для другой — высокий угольник, для третьей — поддержка заготовки по высоте.
При этом важно учитывать реальные пределы поста. Универсальность не означает возможность одинаково удобно собирать на одном столе маленький кронштейн и многотонную конструкцию. Система должна соответствовать основному диапазону габаритов и нагрузок производства.
Пятая задача — оставлять доступ к изделию
Надежно закрепить деталь недостаточно. После фиксации сварщику еще нужно выполнить прихватки, проверить размеры и добраться до соединений. Если прижим стоит перед швом, высокий упор перекрывает обзор, а крупная рама занимает поверхность до самого края, хорошая фиксация начинает мешать дальнейшей работе.
Поэтому схема сборки должна учитывать доступ заранее. Оснастку располагают так, чтобы удерживать деталь в необходимых направлениях, но оставлять свободными места прихваток и контрольные точки. Иногда для этого достаточно изменить положение одного прижима или перенести базу на соседний ряд отверстий.
Не менее важен доступ вокруг самого стола. Для небольших деталей может хватать одной рабочей стороны, но крупные рамы и корпуса часто требуют подхода с нескольких направлений. Размер поста и его расположение в цехе нужно рассматривать вместе.
Шестая задача — выдерживать рабочую нагрузку
Требования к жесткости зависят от изделий. Стол для небольших рам и кронштейнов работает в одних условиях, пост для массивных оснований — в других. Выбирать конструкцию только по принципу максимальной прочности не всегда рационально: тяжелое решение занимает место и может требовать более массивной оснастки.
Но недостаточная жесткость создает более серьезную проблему. Если поверхность или основание заметно реагируют на нагрузку, точность базирования теряет смысл. Установка тяжелого профиля, затяжка прижимов или опора оператора не должны менять положение рабочей базы.
Поэтому разумнее ориентироваться на реальные массы и габариты изделий с необходимым запасом. Учитывается не только общий вес, но и его распределение, возможные свесы и усилия, возникающие при фиксации.
Седьмая задача — помогать контролировать геометрию
Стол не отменяет измерительный инструмент. Диагонали рам, положение отверстий, углы и контрольные размеры все равно необходимо проверять. Но правильно организованный пост делает такой контроль быстрее и понятнее.
Если изделие базируется от известных точек, оператору не нужно полностью перемерять положение каждой детали. Основное внимание можно уделить критичным размерам. Контроль удобно проводить несколько раз: после первоначальной раскладки, после фиксации и после первых прихваток.
Оснастка при этом не должна закрывать места измерения. Хорошая схема оставляет доступ к углам рамы, торцам профиля и другим контрольным точкам. Это простое требование нередко экономит больше времени, чем дополнительный комплект сложных приспособлений.
Восьмая задача — уменьшать количество временных решений
Обрезок профиля в качестве подкладки, приваренный к столу кусок уголка или случайная струбцина могут быстро решить единичную проблему. Сложности начинаются, когда временные решения становятся постоянной технологией. Каждый оператор использует их немного по-разному, а повторить прошлую настройку становится трудно.
Современный пост должен позволять большинство типовых операций выполнять штатной оснасткой. Это не означает полного отказа от специальных приспособлений. Для отдельных деталей специализированный кондуктор может быть оптимальным. Но базовые операции — задать торец, удержать профиль, выставить прямой угол, зафиксировать стенку — лучше выполнять повторяемым способом.
Девятая задача — не превращать рабочую поверхность в склад

Количество оснастки само по себе не повышает производительность. Если прижимы, угольники и пальцы постоянно лежат на поверхности, полезная площадь уменьшается. Перед каждой новой рамой рабочему приходится сначала освобождать место.
Современный пост предполагает организацию хранения рядом со столом. Часто используемые элементы должны находиться в ближайшей зоне: на тележке, панели, полке или в ящиках. Редкая оснастка может храниться дальше. На поверхности остается только то, что участвует в текущей сборке.
Такой порядок особенно полезен при частой смене заказов. Оператор быстрее находит нужные элементы, а возврат оснастки на определенное место становится частью переналадки.
Десятая задача — учитывать эргономику оператора
Даже точный и жесткий пост может быть неудобным. Если рабочая зона слишком низкая, сварщик постоянно наклоняется. Если объемное изделие поднимает соединения слишком высоко, приходится работать с поднятыми руками. Если до дальнего края нужно регулярно тянуться через раму, к концу смены увеличивается усталость.
Поэтому высоту и размеры стола выбирают вместе с типовыми изделиями. Важно учитывать не только положение пустой поверхности, но и высоту конструкции после установки. Для рам рабочая зона почти совпадает с уровнем стола, тогда как корпус или пространственный каркас может поднять ее на десятки сантиметров.
Эргономика влияет и на качество. Уставший оператор реже перепроверяет размер, тянется к детали из неудобного положения или ставит прижим там, куда проще дотянуться. Правильная организация поста уменьшает количество таких компромиссов.
Один пост должен быть понятен разным сотрудникам
При частой смене заказов особенно важна стандартизация простых сборочных операций. Не каждое действие должно существовать только в голове опытного мастера. Если базовые точки, положение оснастки и последовательность установки деталей понятны, операцию легче передавать другому сотруднику.
Это не снижает значение квалификации сварщика. Специалист меньше времени тратит на повторяющуюся разметку и поиск положения деталей и может сосредоточиться на подготовке соединений, выборе режима, контроле деформаций и качестве шва.
Для повторяющихся изделий полезно сохранять карты настройки. В простейшем варианте это фотография стола с указанием базовых точек и последовательности установки. Для сложных конструкций можно использовать полноценную технологическую карту.
Как понять, какие возможности действительно нужны
Нет необходимости пытаться получить все возможные функции в одном посту. Сначала стоит посмотреть на номенклатуру за несколько месяцев и определить повторяющиеся операции. Какие рамы собираются чаще всего? Сколько времени занимает их выставление? Какие детали требуют временных упоров? Где чаще возникают проблемы с диагоналями? Как часто меняется настройка?
После такого анализа становится понятнее, какие требования действительно важны. Одному участку нужна прежде всего быстрая перестановка упоров. Другому — жесткость для тяжелых рам. Третьему — удобная работа с объемными корпусами. Четвертому — компактность из-за ограниченного помещения.
На этом этапе полезно посмотреть, как те же задачи решены в уже существующих системах, и сравнить их с собственным производством. Например, рассматривая сварочные столы IRWELD, можно сопоставить доступные варианты столов и оснастки со своими типовыми рамами, корпусами, способом фиксации и необходимой частотой переналадки. Такой пример помогает понять, какие возможности действительно пригодятся на конкретном участке, а какие останутся невостребованными.
Что отличает современный пост от просто прочного стола
Главное отличие заключается не в количестве функций, а в управляемости процесса. Заготовка получает понятную базу, оснастка ставится в определенные точки, контроль выполняется на известных этапах, а удачная конфигурация может быть восстановлена при следующем заказе. Стол становится частью технологии, а не нейтральной поверхностью.
При этом усложнять пост ради самого усложнения не нужно. Если производство годами выпускает одно простое изделие большой серией, специализированный кондуктор может оказаться эффективнее универсальной системы. Модульность особенно ценна там, где номенклатура меняется, серии относительно небольшие, а время переналадки имеет значение.
Итог
В 2026 году сварочный стол должен решать значительно больше задач, чем просто поддерживать заготовку во время сварки. От него требуется понятное базирование, надежная фиксация, быстрая переналадка, повторяемость настроек, удобный контроль геометрии и нормальный доступ к изделию.
При этом хороший пост не обязан быть максимально большим, тяжелым или насыщенным оснасткой. Его параметры должны соответствовать реальным рамам, корпусам и каркасам, которые проходят через производство. Когда стол, оснастка, хранение и технология сборки работают как единая система, участок тратит меньше времени на временные решения и получает более предсказуемый результат при смене заказов.